와이드밴드갭(Wide-bandgap, WBG) 반도체 기술의 발전으로 전력 모듈의 고전압화 및 고전력화가 빠르게 진행되고 있다. 그러나 WBG 반도체를 전력 모듈에 적용하기 위해서는 단순히 반도체 소자만 변경하는 것이 아니라, 내부 부품, 접합 방식, 후공정 및 제품 구조 등 패키지 전반에 대한 다양한 요소를 함께 고려해야 한다. 이번 기고에서는 고전압 전기자동차의 상용화를 위한 고밀도 전력 모듈의 구현 및 양산 기술 중 현재 주요 기술로 주목받고 있는 직접 냉각 구조 및 양면 냉각 구조를 중점적으로 다룬다. 또한 새로운 접합 기술과 냉각 구조를 적용하는 과정에서 실제로 발생할 수 있는 문제점을 살펴보고, 이를 해결하기 위해 수행된 연구 결과를 함께 제시하여 산업에서 요구되는 전력 모듈 패키징 기술의 주요 이슈와 개발 방향을 정리하였다.
글/ 고려대학교 주병권 교수님 연구실
주병권 (고려대학교 전기전자공학부 교수)
김병찬 (고려대학교 마이크로/나노시스템 협동 석사 과정)
최혜원 (고려대학교 전기전자공학과 석사 과정)
목차
1. 서론
1-1. 전기자동차의 고전압화와 전력 모듈의 역할
1-2. WBG 반도체 적용에 따른 패키징 기술의 변화
2. 고전압 전력 모듈의 구조 및 냉각 기술
2-1. 기존 전력 모듈의 구조와 기술적 한계
2-2. 직접 냉각 구조
2-3. 직접 냉각형 전력 모듈의 양산화 이슈
3. 직접 냉각형 전력 모듈의 제조 기술
3-1. 방열판 구조에 따른 제조 특성
3-2. 레이저 리플로우 공정의 적용
3-3. 레이저 조사 조건의 최적화
4. 직접 냉각형 전력 모듈의 성능 및 신뢰성
4-1. 솔더 접합부의 공극률 분석
4-2. 열충격 시험을 통한 장기 신뢰성 평가
4-3. 유한요소해석을 통한 열응력 분석
4-4. 전산유체역학을 통한 방열 성능 분석
5. 전력 모듈 패키징 기술의 개발 방향
6. 참고 문헌
1. 서론
1-1. 전기자동차의 고전압화와 전력 모듈의 역할
전기자동차의 주행거리 확대와 충전 시간 단축에 대한 요구가 커지면서 차량의 전압 체계도 400V 급에서 800V 급이상으로 확대하는 추세이다. 시스템 전압을 높이면 동일한 출력의 더 낮은 전류로 전달할 수 있어 배선과 전력 변환 과정에서 발생하는 손실을 줄일 수 있다. 케이블의 굵기와 중량을 줄일 수 있다는 점도 차량 효율과 공간 활용 측면에서 유리하다. 다만 전압 상승은 절연 거리와 부분 방전, 부품 간 전계 집중과 같은 새로운 문제를 동반하므로 전력 변환 장치의 설계와 검증에도 더욱 엄격한 조건이 요구된다.
트랙션 인버터는 배터리에서 공급되는 직류 전력을 모터 구동에 필요한 3상 교류 전력으로 변환하는 전기자동차 파워트레인의 핵심 장치이다. 인버터 내부 전력 모듈은 반복적인 스위칭으로 전력을 제어하며, 이 과정에서 발생하는 전력 손실과 열은 차량의 효율과 출력, 내구성에 직접적인 영향을 준다. 따라서 인버터를 소형화하면서도 높은 전압과 전류를 안정적으로 처리하려면 전력반도체의 성능뿐 아니라 모듈 내부에서 열과 전류가 이동하는 경로를 함께 최적화해야 한다.
1-2. WBG 반도체 적용에 따른 패키징 기술의 변화
최근에는 전력 모듈의 효율과 출력 밀도를 향상시키기 위해 실리콘(Si) 소자를 대신하여 실리콘카바이드(Silicon Carbide, SiC)와 질화갈륨(Gallium Nitride, GaN) 등 WBG 반도체의 적용이 확대되고 있다. 특히 SiC MOSFET은 높은 항복전계와 빠른 스위칭 특성, 고온 동작 가능성을 바탕으로 차량용 트랙션 인버터에 적합한 소자로 주목받는다[3,5].
그러나 WBG 반도체로 소자만 교체해서는 전력 모듈의 성능을 향상시킬 수 없다. 소자의 단위면적당 출력, 동작 온도가 높아지면 칩 접합층과 절연 기관, 전기적 연결부 및 봉지재에 가해지는 열적·기계적 부담도 증가한다. 서로 다른 재료 사이의 열팽창 계수 차이는 반복적인 가열과 냉각 과정에서 솔더 피로와 기판 균열을 일으킬 수 있으며, 빠른 스위칭은 기생 인덕턴스와 절연 설계의 중요성을 더욱 높인다. WBG 소자의 성능을 장기간 안정적으로 활용하려면 접합 재료, 기판, 배산, 냉각 구조 및 후공정을 하나의 패키지 시스템으로 바라봐야 한다.
기고에서는 이러한 열 관리와 양산 공정에 초점을 맞춘다. 먼저 직접 냉각과 양면 냉각 구조의 특징을 비교하고, 직접 냉각형 전력 모듈에서 문제가 되는 대면적 솔더 접합과 공정 열이력을 살펴본다. 이어 핀-핀, 딤플0-핀 및 웨이브 방열판과 레이저 리플로우를 적용한 사례를 통해 제조성, 장기 신뢰성 및 방열 성능이 어떻게 연결되는지 설명한다.
2. 고전압 전력 모듈의 구조 및 냉각 기술
2-1. 기존 전력 모듈의 구조와 기술적 한계
일반적인 전력 모듈은 전력반도체 칩, 칩을 고정하는 접합층, 전기적 절연과 열 전달을 담당하는 DBC(Direct Bonded Copper) 또는 DBA(Direct Bonded Aluminum) 기판, 베이스플레이트, 열계면 재료(Termal Interface Material, TIM) 및 방열판으로 구성된다. 칩 상부 전기적 연결에는 와이어 본딩이 주로 사용된다. 반도체 칩에서 발생한 열은 칩 접합층과 절연 기판, 베이스 플레이트, TIM, 방열판을 차례로 통과한 뒤 냉각수나 외부 공기로 방출된다.
이 구조는 제조 경험이 풍부하고 부품별 조립과 교체가 비교적 용이하다는 장점이 있다. 반면 여러 재료층과 계면을 거치며 열저항이 누적된다. 특히 TIM은 금속 접합 재료보다 열전도도가 낮고, 도포 두께나 체결 압력에 다라 열 성능의 편차가 발생할 수 있다. 장시간 사용 중 펌프아웃이나 건조와 같은 열화가 진행되면 계면의 열저항이 증가할 가능성도 있다[8]. 고출력 밀도 SiC 모듈에서는 이러한 열전달 병목이 칩의 최고 접합 온도를 높이고, 소자가 가진 성능을 충분히 활용하지 못하게 하는 요인이 된다.
고전압화에 따른 영향도 함께 고려해야 한다. 절연 기관은 높은 전압을 견디면서도 칩의 열을 빠르게 방출해야 하며, 모듈 내부에서는 연면 거리와 공간 거리를 확보해야 한다. 동시에 모듈은 소형화하면 단자와 배선 사이의 간격이 줄어들어 절연 설계가 어려워진다. 결국 고전압 전력 모듈은 높은 절연성, 낮은 열저항, 짧은 전류 경로와 장기 신뢰성을 제외한 공간 안에서 동시에 만족해야 한다.
2-2. 직접 냉각 구조
전력 모듈의 출력 밀도가 높아질수록 반도체 소자에서 발생하는 열을 효과적으로 방출하기 위한 직접 냉각 구조가 주목받고 있다. 직접 냉각은 TIM을 줄이거나 제거하고 방열 구조를 모듈 또는 절연기판에 직접 결합하는 방식이다. 열전달 경로가 짧아지므로 열 저항과 모듈 부피를 줄이는데 유리하지만, 넓은 면적을 접합하는 과정에서 공극과 휨이 발생하거나 기존 내부 접합부가 재용융될 수 있다. [9-11]
2-3. 직접 냉각 전력 모듈의 양산화 이슈

그림 1. 직접 냉각 전력 모듈 주요 양산 제조 문제
냉각 구조에서는 유기계 TIM을 금속 접합 재료로 대체함으로써 열전달 성능과 고온 신뢰성을 높일 수 있다. 일반적인 유기계 TIM의 열전도도가 약 5 W/m·K인 데 반해 솔더 접합부는 약 60 W/m·K 수준의 높은 열전도도를 나타낸다[8]. 그러나 방열판을 전력모듈에 직접 솔더링하려면 넓은 접합면 전체에 걸쳐 균일하고 결함이 적은 접합부를 형성해야 한다.
대면적의 면대면 접합 구조에서는 가열 과정에서 솔더 페이스트의 플럭스가 기화하더라도 외부로 빠져나갈 통로가 제한될 수 있다. 잔류 가스가 접합부에 갇히면 큰 공극이 형성되고 유효 접합 면적이 감소한다. 공극은 열의 흐름을 방해할 뿐 아니라 열응력의 집중과 접합 강도 저하를 유발할 수 있어 장기 신뢰성에도 영향을 준다.
공정 열 이력 역시 중요한 문제이다. 방열판 접합을 위해 모듈 전체를 장시간 가열하면 내부에 이미 형성된 칩 접합층이 다시 녹거나 모듈의 휨이 커질 수 있다[9-11]. 실제 조립 과정에서 발생한 휨과 재용융은 DBC 기판의 세라믹 균열, 내부 공극 증가 및 게이트 배선 불량으로 이어질 수 있다. 따라서 직접 냉각형 전력 모듈의 양산에는 가스를 원활히 배출할 수 있는 방열판 구조와 함께, 필요한 위치에만 짧은 시간 동안 열을 공급하는 접합 공정이 요구된다.
3. 직접 냉각 전력모듈의 제조 기술
3-1. 방열판 구조에 따른 제조 특성
방열판은 냉각수와의 접촉 면적을 확보하는 동시에 솔더링 과정에서 발생하는 가스가 외부로 빠져나갈 수 있도록 설계되어야 한다. 이를 검토하기 위한 적용 사례로 기존 핀-핀(conventional pin-fin), 딤플-핀(dimple-pin) 및 웨이브(serpentine) 구조의 세 가지 대면적 방열판을 상용 전력 모듈에 직접 접합하고 구조별 제조 특성을 비교하였다[7].
핀-핀 구조는 넓은 지지판을 통해 모듈과 면대면으로 접합되므로 구조가 단순하고 넓은 접합면을 확보할 수 있다. 그러나 접합부 중앙에서 발생한 플럭스 가스가 외부로 이동하기 어렵다는 한계가 있다. 딤플-핀 구조는 지지판에 형성된 요철을 이용하여 접합부 사이에 가스 이동 경로를 확보한다. 웨이브 구조는 연속적인 곡선형 유로가 모듈과 부분적으로 접촉하는 형태로, 접합 면적을 줄이면서 냉각수가 기판 가까이 흐르도록 구성된다.
이들 구조의 차이는 단순히 냉각수의 유동만을 바꾸는 것이 아니다. 모듈과 방열판이 접합되는 면적과 위치가 달라지면 플럭스의 배출성, 솔더의 용융 거동과 방열판 변형이 기판으로 전달되는 정도도 함께 달라진다. 따라서 방열판은 열교환 부품인 동시에 접합 공정과 열기계적 신뢰성을 결정하는 패키지 구성 요소로 평가할 필요가 있다.
3-2. 레이저 리플로우 공정의 적용

그림 2. 레이저 리플로우 공정을 통한 직접 냉각 전력 모듈 제조
그림 2는 전력 모듈의 열 이력을 최소화하기 위하여, 레이저 리플로우 공정을 통해 제작된 직접 냉각 전력 모듈을 보여준다. 기존 리플로우는 조립체 전체를 가열하여 솔더를 용융하는 방식이므로 넓은 면적을 비교적 균일하게 접합할 수 있다. 반면 완성된 전력 모듈에 추가 접합 공정을 수행할 경우 외부 방열판뿐 아니라 내부 칩과 기존 솔더 접합부까지 열에 노출된다. 공정 온도와 시간이 증가하면 내부 접합부의 재용융과 기판 휨이 발생할 가능성이 높아진다.
레이저 리플로우는 에너지를 접합부 주변에 집중하여 짧은 시간 안에 솔더를 용융하는 국부 가열 방식이다. 전체 가열에 비해 모듈 내부로 전달되는 열과 공정 시간을 줄일 수 있어 후공정에서 대면적 방열판을 접합하는 방법으로 활용될 수 있다. 다만 조사 영역과 출력, 공정 시간에 따라 온도 분포가 달라지므로 외부 접합부를 충분히 용융하면서 내부 구성품의 온도는 허용 범위 안에 유지하는 공정창을 확보해야 한다.
3-3 레이저 리플로우 공정의 적용
핀-핀, 딤플-핀 및 웨이브 방열판의 접합 가능성을 평가하기 위해 레이저 조사 시간을 달리하여 리플로우를 수행하였다. 기존 핀-핀 방열판은 50초 이상 레이저를 조사한 조건에서도 안정적인 솔더 접합부가 형성되지 않았다. 넓은 면대면 접합 구조가 플럭스 가스의 배출을 제한하고, 잔류 가스가 용융 솔더의 젖음과 접합부 형성을 방해한 것으로 판단된다. 반면 가스 이동 경로를 확보한 딤플-핀과 웨이브 구조에서는 상대적으로 짧은 공정시간에도 접합부가 형성되었다.
외부 방열판의 접합 여부만으로 최적 조건을 결정할 수는 없다. 레이저 조사 시간에 따른 모듈 내부 상태를 주사음향 단층촬영으로 확인한 결과, 30초 이상 조사한 조건에서는 전력 모듈 내부의 기존 솔더 접합부에서 재용융 흔적이 발견되었다. 이러한 변화는 내부 공극을 증가시키고 절연 기판과 게이트 구동회로 주변에 열적 손상을 일으켜 모듈의 수명을 단축할 수 있다.
반면 15초 조사 조건에서는 내부 솔더의 뚜렷한 재용융이 관찰되지 않았으며 기판, 배선 및 내부 게이트 드라이버 집적회로에서도 결함이 발견되지 않았다. 이에 따라 외부 방열판의 접합성과 내부 건전성을 동시에 만족하는 조건으로 레이저 출력 980 W, 조사 시간 15초를 선정하였다. 이 결과는 직접 냉각 모듈의 후공정에서 접합에 필요한 최소 열에너지와 기존 내부 부품이 견딜 수 있는 열 이력 사이의 균형이 중요하다는 점을 보여준다.
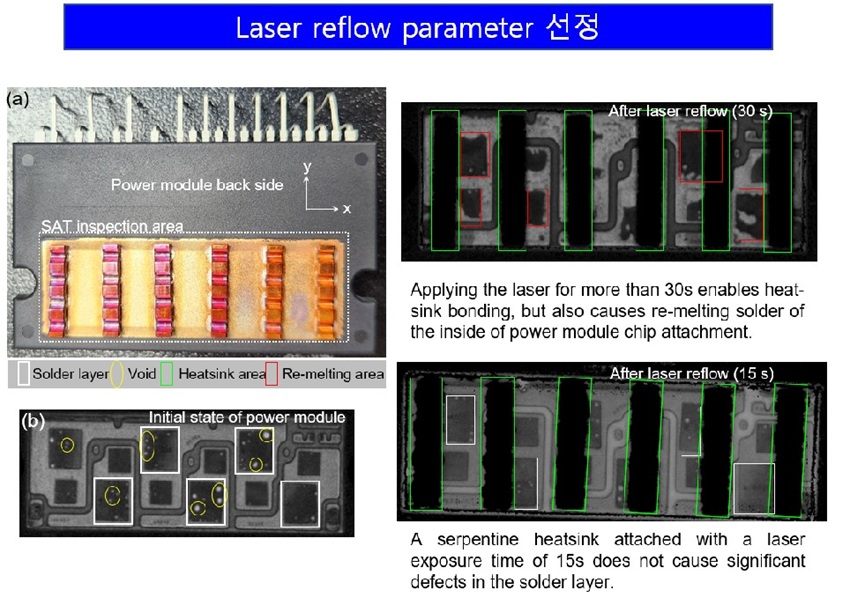
그림 3 레이저 리플로우 공정 최적화
그림 3은 레이저 리플로우 공정 시간의 최적화를 위한 주사 음향 단층촬영 결과를 보여준다. 레이저가 30초 이상 조사되었을 때, 전력 모듈 내부의 솔더 접합부의 재용융이 발견되었다. 이러한 재용융은 전력 모듈 내부의 절연 파괴, 및 공극 형성에 의한 방열 성능 저하로 인한 수명 감소를 야기시킬 수 있다. 반면에, 15초 동안 레이저를 조사한 전력 모듈의 경우, 내부 솔더의 재용융은 발견되지 않았으며, 기판과 wire, 내부 gate driver IC의 결함이 발견되지 않았다. 이러한 결과를 토대로, 우리는 레이저 리플로우 공정 시간은 15초로 설정하여 직접 냉각 전력 모듈을 제작하였다.
4. 제작된 직접 냉각 전력 모듈의 성능 및 신뢰성
4-1. 솔더 접합부의 공극률 분석
레이저 리플로우 공정으로 제작한 모듈의 초기 접합 품질은 주사음향 단층촬영을 통해 평가하였다. 솔더 접합부의 공극은 열전도 경로를 단절하고 유효 접합 면적을 감소시키므로, 전력 모듈의 방열 성능과 기계적 신뢰성에 영향을 줄 수 있다. 특히 공극이 한곳에 집중되거나 접합부 가장자리에 위치하면 반복적인 열변형 과정에서 균열의 시작점으로 작용할 가능성이 있다.
분석 결과 웨이브 구조와 딤플-핀 구조의 초기 공극률은 각각 13.96%와 24.39%로 나타났으며, 두 구조 모두 IPC-A-610에서 제시하는 허용 수준을 충족하였다. 딤플-핀의 공극률이 상대적으로 높았지만 초기 검사만으로는 즉각적인 접합 불량으로 판단할 수준은 아니었다. 그러나 초기 공극률이 기준을 만족한다는 사실이 곧 차량 운행 중의 장기 신뢰성을 보장하는 것은 아니다. 방열판 구조에 따라 반복 열변형이 기판과 접합부에 전달되는 방식이 달라지므로 열충격 조건에서 추가적인 검증이 필요하다.
4-2. 열충격시험을 통한 장기 신뢰성 평가
차량용 전력 모듈은 가속과 감속, 정차 및 외기온도 변화에 따라 가열과 냉각을 반복한다. 이때 반도체 칩, 솔더, 구리층, 세라믹 기판 및 방열판은 서로 다른 열팽창계수를 가지므로 각 계면에 반복적인 응력이 발생한다. 이러한 조건을 모사하기 위해 딤플-핀과 웨이브 방열판을 접합한 모듈에 대해 500회의 열충격시험을 수행하고 접합부 공극과 내부 기판의 변화를 비파괴 방식으로 관찰하였다.
웨이브 방열판이 적용된 모듈에서는 열충격 사이클이 증가한 후에도 뚜렷한 세라믹 균열이나 대규모 내부 결함이 관찰되지 않았다. 반면 딤플-핀 방열판이 적용된 모듈에서는 사이클 증가에 따라 소자가 배치된 영역을 중심으로 기판 균열이 검출되었다. 두 구조가 모두 초기 공극률 기준을 만족했음에도 장기 신뢰성에서 차이가 나타난 것이다.
이는 직접 냉각 전력 모듈의 품질을 평가할 때 접합 직후의 공극률뿐 아니라 방열판과 기판 사이의 구조적 구속조건을 함께 살펴봐야 함을 의미한다. 방열판의 변형이 넓은 면을 통해 기판으로 전달되면 온도 변화가 반복될수록 세라믹과 접합부에 응력이 누적될 수 있다. 반대로 접촉영역을 적절히 분산하면 방열판의 변형이 기판에 직접 전달되는 정도를 줄일 수 있다.

그림 4. 제작된 직접 냉각 전력 모듈의 열충격 시험 결과
4-3. 유한요소해석을 통한 열응력 분석
열충격시험에서 나타난 구조별 차이의 원인을 확인하기 위해 유한요소해석(Finite Element Method, FEM)을 수행하였다. 웨이브 구조는 모듈과의 접합 면적이 비교적 작고 접촉부가 분산되어 있어, 방열판이 온도 변화에 따라 팽창하거나 수축하더라도 변형이 기판 전체에 강하게 구속되지 않을 것으로 예상하였다. 반면 딤플-핀 구조는 지지판을 기반으로 한 면접촉 특성이 남아 있어 방열판의 변형이 기판에 더 직접적으로 전달될 가능성이 있다.
해석 결과 웨이브 방열판이 적용된 모듈의 기판에는 전체적으로 낮은 수준의 von Mises 응력이 분포하였다. 딤플-핀 구조에서는 평균 및 최대 응력이 모두 상대적으로 높았으며, 특히 반도체 소자가 배치된 영역에서 응력이 집중되었다. 계산된 응력집중 위치는 비파괴검사에서 실제 균열이 발견된 위치와 대체로 일치하였다.
응력의 차이는 소자와 구리층, 세라믹 기판, 솔더 및 방열판 사이의 열팽창계수 차이와 접합면 구조가 결합한 결과로 해석할 수 있다. 따라서 방열판의 접합 면적을 크게 확보하는 것이 항상 신뢰성에 유리한 것은 아니다. 직접 냉각 구조에서는 필요한 접합강도를 확보하면서도 열변형의 전달을 줄일 수 있도록 접촉영역과 형상을 함께 설계해야 한다.

그림 5 유한요소해석 시뮬레이션 결과
4-4. 전산유체역학을 통한 방열 성능 분석
방열판 구조가 냉각수 유동과 칩의 동작 온도에 미치는 영향은 전산유체역학(Computational Fluid Dynamics, CFD)을 통해 비교하였다. 딤플-핀 구조의 지지판은 모듈 기판과 냉각수 사이에서 추가적인 열전달 경로를 형성한다. 반면 웨이브 구조는 냉각수가 기판에 더 가깝게 흐르도록 하여 칩에서 발생한 열이 냉각수로 직접 전달될 수 있는 면적을 확보한다.
해석에서 웨이브 방열판을 적용한 모듈의 계산된 칩 동작 온도는 124.4 ℃로 나타났으며, 딤플-핀 방열판을 적용한 모듈의 172.1 ℃보다 낮았다. 웨이브 구조의 유로가 냉각수와 기판 사이의 열전달을 촉진하면서 최고온도를 낮춘 것으로 해석된다. 전력반도체의 동작 온도가 낮아지면 전기적 손실과 접합부의 열화 속도를 줄이는 데에도 유리하다.
제조성, 신뢰성 및 열성능을 종합하면 웨이브 구조는 플럭스 배출을 위한 공간을 제공하고, 방열판 변형에 따른 기판 응력을 줄이며, 냉각수가 열원 가까이 흐르도록 하는 장점을 동시에 보였다. 이는 직접 냉각형 전력 모듈의 방열판을 설계할 때 단순히 표면적이나 유량만을 기준으로 형상을 선정해서는 안 되며, 접합 공정과 열기계적 거동까지 포함한 통합 평가가 필요하다는 점을 보여준다.
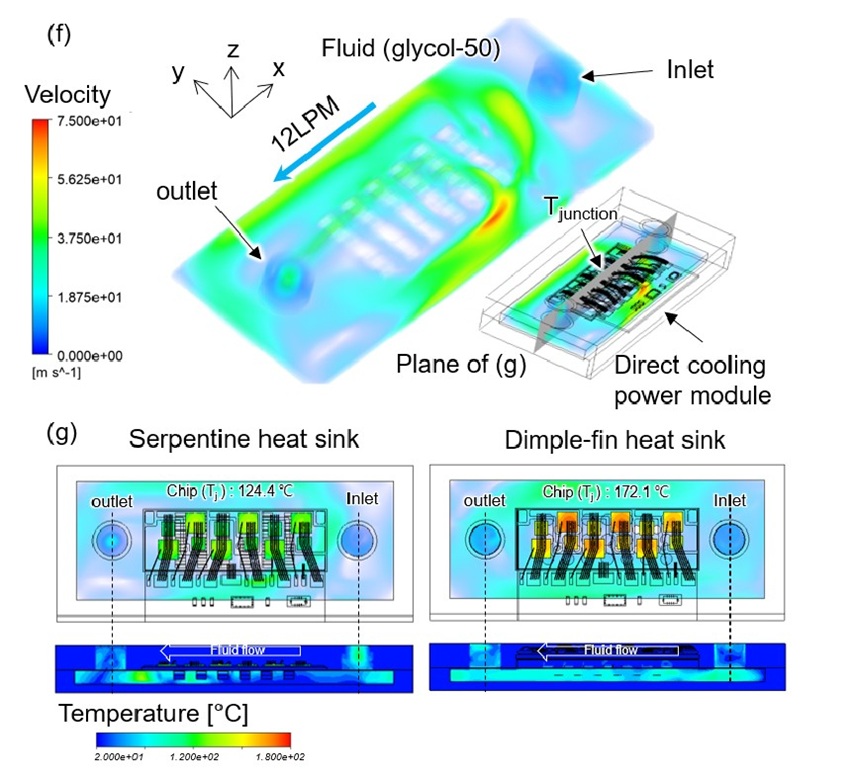
그림 6 방열판 구조에 따른 냉각수 유동 및 칩 온도의 전산유체역학 해석 결과
5. 전력 모듈 패키징 기술의 개발 방향
전기자동차의 전압과 요구 출력이 높아질수록 전력 모듈 패키지는 소자의 성능을 보조하는 수동적인 용기를 넘어 전기적·열적 성능과 수명을 결정하는 핵심 기술로 자리 잡고 있다. 향후에는 고온에서 안정적인 소결 접합재료와 저열저항 절연기판, 와이어리스 전기적 연결, 직접·양면 냉각 구조가 함께 발전할 것으로 예상된다. 특히 빠른 스위칭에 따른 기생 인덕턴스와 전압 오버슈트를 줄이기 위해 전류 경로를 짧고 대칭적으로 구성하는 설계가 중요해질 것이다.
양산 공정에서는 성능뿐 아니라 공정시간과 수율, 부품 공차를 고려해야 한다. 국부 가열이 가능한 레이저 접합은 완성된 모듈의 열 이력을 줄이는 방법이 될 수 있지만, 출력과 조사경로에 따른 온도 편차를 실시간으로 관리해야 한다. 접합부 내부의 공극과 기판 균열을 확인하기 위한 주사음향 단층촬영, X선 검사 등 비파괴검사 기술도 공정 모니터링과 연계될 필요가 있다.
또한 초기 검사 결과와 장기 신뢰성 사이의 관계를 정립하는 것이 중요하다. 공극률과 접합강도 같은 단일 지표만으로 모듈 수명을 판단하기보다 열충격과 전력 사이클 시험, FEM 및 CFD 해석을 함께 활용하여 실제 운전조건에서의 고장 가능성을 예측해야 한다. 설계 초기부터 재료와 구조, 공정 열 이력, 냉각수 유동을 동시에 검토하면 개발 후반에 발생하는 기판 균열과 방열성능 부족을 줄일 수 있다.
궁극적으로 고전압 전기자동차용 전력 모듈은 최대 성능만을 추구하기보다 출력밀도와 제조 유연성, 비용 및 목표 수명을 균형 있게 만족해야 한다. 차량 플랫폼마다 전압과 냉각 조건, 패키지 공간이 다르기 때문에 하나의 냉각 구조가 모든 제품에 최적일 수는 없다. 요구조건에 따라 접합면과 유로를 조정할 수 있는 모듈화된 설계와, 실험·해석 데이터를 이용한 신뢰성 기반 최적화가 상용화의 핵심 방향이 될 것이다.
6. 결론
WBG 반도체의 적용 확대는 전기자동차용 전력 모듈의 고전압화와 고출력 밀도화를 가능하게 했지만, 동시에 접합부와 절연기판, 냉각 구조 및 제조공정에 새로운 요구를 제시하고 있다. 직접 냉각은 TIM과 불필요한 계면을 줄여 열저항을 낮출 수 있으며, 양면 냉각은 칩의 열을 두 방향으로 분산하여 높은 출력밀도를 구현하는 데 유리하다. 다만 구조가 고도화될수록 대면적 접합의 공극, 공정 열에 의한 내부 솔더 재용융, 기판 휨과 반복 열응력 같은 문제를 함께 관리해야 한다.
직접 냉각형 전력 모듈에 레이저 리플로우와 서로 다른 방열판 구조를 적용한 사례에서는 외부 접합성과 내부 건전성을 동시에 고려한 공정 조건의 설정이 필요함을 확인하였다. 웨이브 방열판은 플럭스 배출과 제조 유연성, 열충격 신뢰성 및 방열 성능 측면에서 상대적으로 우수한 결과를 보였다. 특히 방열판의 접합면 구조가 냉각 성능뿐 아니라 기판에 전달되는 열기계적 응력까지 변화시킨다는 점은 향후 직접 냉각 모듈 설계에서 중요하게 고려해야 할 요소이다.
향후 고전압 전력 모듈의 상용화를 위해서는 반도체 소자, 접합재료, 절연기판, 전기적 연결, 방열판 및 제조공정을 개별적으로 개발하는 방식에서 벗어나 이들 요소의 상호작용을 고려한 통합설계가 필요하다. 아울러 비파괴검사와 수치해석, 장기 신뢰성 시험을 연계하여 설계 단계에서 고장 가능성을 예측하고 양산 공정의 변동을 관리하는 기술이 함께 발전해야 한다.
7. 참고 문헌
[1] D. Kim, C. Chen, S. Noh, S.-J. Lee, Z. Zhang, Y. Kimoto, T. Sugahara, K. Suganuma, Development of high-strength and superior thermal shock-resistant GaN/DBA die attach structure with Ag sinter joining by thick Ni metallization, Microelectron. Reliab. 100-101 (2019) 113380. https://doi.org/https://doi.org/10.1016/j.microrel.2019.06.072.
[2] S. Inokuchi, S. Saito, A. Izuka, Y. Hata, S. Hatae, T. Nakano, E.R. Motto, A new high capacity compact power modules for high power EV/sHEV inverters, in: 2016 IEEE Appl. Power Electron. Conf. Expo., IEEE, 2016: pp. 46-471.
[3] M. Kanechika, T. Uesugi, T. Kachi, Advanced SiC and GaN power electronics for automotive systems, in: 2010 Int. Electron Devices Meet., IEEE, 2010: pp. 13-15.
[4] A. Perez-Tomas, A. Fontsere, M. Placidi, M.R. Jennings, P.M. Gammon, Modelling the metal–semiconductor band structure in implanted ohmic contacts to GaN and SiC, Model. Simul. Mater. Sci. Eng. 21 (2013) 35004. https://doi.org/10.1088/0965-0393/21/3/035004.
[5] A. Matallana, E. Ibarra, I. Lopez, J. Andreu, J.I. Garate, X. Jorda, J. Rebollo, Power module electronics in HEV/EV applications: New trends in wide-bandgap semiconductor technologies and design aspects, Renew. Sustain. Energy Rev. 113 (2019) 109264.
[6] Y. Kim, B. Kim, K.J. Han, T. Han, D. Kim, Experimental and numerical investigation of thermally stable Cu/Mo/Cu spacer with low-CTE and high-k for double side cooling power semiconductor modules, Appl. Therm. Eng. 288 (2026) 129661. https://doi.org/https://doi.org/10.1016/j.applthermaleng.2025.129661.
[7] B. Kim, H.-Y. Yu, J. Park, B.K. Ju, Y.-H. Ko, S. Yoo, T.-I. Lee, D. Kim, Improved thermal management and manufacturing flexibility in power module heatsinks through rapid large-area laser soldering and maximized convective heat transfer, Case Stud. Therm. Eng. 77 (2026) 107618. https://doi.org/https://doi.org/10.1016/j.csite.2025.107618.
[8] M.V. Quitadamo, D. Piumatti, E. Raviola, F. Fiori, M. Sonza Reorda, A new technique to check the correct mounting of the power module heatsinks, Microelectron. Reliab. 128 (2022) 114416. https://doi.org/10.1016/j.microrel.2021.114416.
[9] Y. Zhou, L. Xu, S. Liu, Optimization for warpage and residual stress due to reflow process in IGBT modules based on pre-warped substrate, Microelectron. Eng. 136 (2015) 63-70. https://doi.org/10.1016/j.mee.2015.04.019.
[10] C. Liu, Y. Cui, Y. Guo, S. Gong, J. Han, Warping model of SiC Power Module after Reflow Soldering, in: 2025 IEEE Work. Wide Bandgap Power Devices Appl. Asia (WiPDA Asia), 2025: pp. 1-6. https://doi.org/10.1109/WiPDA-Asia63772.2025.11184020.
[11] H. Shi, C. Cheng, K. Ma, G. Wu, X. Sun, W. Shen, K. Liang, Warpage Analysis and Optimization of IGBT Package Module in Reflow Process, in: 2024 25th Int. Conf. Electron. Packag. Technol., 2024: pp. 1-5. https://doi.org/10.1109/ICEPT63120.2024.10668612.
<저작권자(c)스마트앤컴퍼니. 무단전재-재배포금지>